Ce que ce mandrin fait différemment sur votre tour automatique Ce mandrin pneumatique à pince est usiné CNC avec une conception à 3 mors et passage de barre, conçu pour les tours
Mandrin Pneumatique à Pince CNC BQUQ 3 Mors Passage de Barre pour Tour Automatique
Ce que ce mandrin fait différemment sur votre tour automatique Ce mandrin pneumatique à pince est usiné CNC avec une conception à 3 mors et passage de barre, conçu pour les tours automatiques foncti
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce que ce mandrin fait différemment sur votre tour automatique
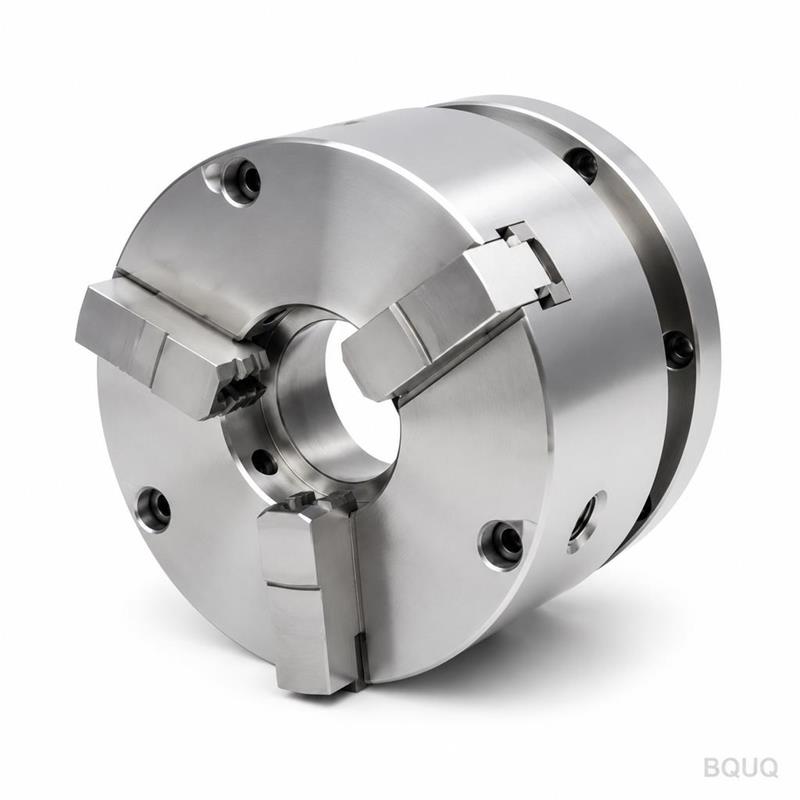
Ce mandrin pneumatique à pince est usiné CNC avec une conception à 3 mors et passage de barre, conçu pour les tours automatiques fonctionnant en cycles sans surveillance. Il saisit des barres de 3 mm à 42 mm de diamètre sans re-serrage manuel, et le passage de barre permet au liquide de refroidissement et aux copeaux de passer directement à l'arrière. Vous obtenez un battement TIR de 0,005 mm au niveau de la zone de préhension, une finition de surface de Ra 0,4 µm sur toutes les faces de contact, et une dureté superficielle de HRC 58-62 sur les glissières de mors. Nous expédions depuis notre usine de Dongguan en 7 jours ouvrés, et il n'y a pas de MOQ—commandez une pièce pour un prototype ou 500 pour la production.
Ce n'est pas un corps moulé. Nous partons d'acier 4140 pré-trempé massif, usinons CNC chaque poche, rainure et filetage, puis rectifions les alésages critiques. Le résultat est un mandrin qui maintient une répétabilité inférieure à 0,01 mm sur 10 000 cycles, ce qui explique son efficacité sur les tours de type suisse et les automatiques multi-broches où la précision d'arrêt à arrêt est essentielle.
Comment la conception à 3 mors avec passage de barre réduit le temps de cycle
Les mandrins à pince standard saisissent par l'extérieur et bloquent l'alésage de broche. Celui-ci utilise trois mors durcis qui se déplacent radialement vers l'intérieur, laissant un passage de barre dégagé de 26 mm. Vous alimentez des barres longues en continu—pas besoin de couper et de re-serrage pour les secondes opérations. Sur un tour automatique typique traitant des barres rondes de 20 mm, cela élimine 15 secondes par pièce par rapport à une pince pleine. Sur un poste de 8 heures, cela représente environ 200 pièces supplémentaires par machine.
L'actionnement pneumatique utilise un seul orifice d'air à l'arrière. Appliquez une pression de 4 à 6 bars, et les mors se ferment avec une force de serrage de 12 kN. Relâchez la pression, et des ressorts poussent les mors pour les ouvrir automatiquement. Pas d'unité hydraulique, pas de réglage de barre de tirage, et pas de clé dynamométrique manuelle. Vos opérateurs chargent simplement la barre, appuient sur le démarrage, et la machine fonctionne jusqu'à ce que le chargeur de barres signale qu'il est vide.
Nous usinons les rainures de mors avec une tolérance de position de 0,003 mm par rapport à la ligne centrale du mandrin. C'est ce qui maintient la synchronisation des trois mors—chacun se déplace de la même distance, de sorte que la barre ronde reste centrée à moins de 0,005 mm TIR. Si vous usinez des barres hexagonales ou carrées, les mêmes mors saisissent les méplats sans marquer la surface, car nous rectifions un motif micro-dentelé sur la face de préhension.
Matériaux et traitement thermique que nous utilisons pour une longue durée de vie
Nous fabriquons le corps du mandrin en AISI 4140, pré-trempé à 28-32 HRC avant usinage. Après découpe CNC, nous cémenteons les surfaces de guidage des mors à 58-62 HRC avec une profondeur de cémentation de 0,8 mm. Les mors eux-mêmes sont fabriqués en acier allié 8620, cémentés à 60-64 HRC, puis rectifiés à une tolérance finale de 0,005 mm sur le diamètre extérieur et intérieur. Cette combinaison vous donne un mandrin qui résiste à l'usure de l'acier inoxydable 304 abrasif ou de l'aluminium 6061 tournant à 6 000 tr/min.
La chemise du passage de barre est une pièce séparée, fabriquée en acier à roulement 52100 durci. Elle est remplaçable—lorsqu'elle s'use après environ 200 000 cycles, vous changez la chemise en 10 minutes au lieu de remplacer tout le mandrin. Nous nitrurons également l'alésage du corps à l'équivalent de 70 HRC pour la résistance à la corrosion lors de travaux avec beaucoup de liquide de refroidissement.
Toutes les fixations sont des vis à tête cylindrique hexagonale creuse de grade 12.9, plaquées zinc-nickel pour résister à la rouille. Le piston pneumatique est en aluminium 7075 anodisé, donc assez léger pour réduire l'inertie lors des cycles de serrage à haute fréquence. Nous équilibrons l'ensemble à G2.5 à 6 000 tr/min, afin que vous puissiez l'utiliser sans marques de vibration sur vos pièces finies.
Inspection avant chaque expédition
Chaque mandrin subit une inspection en 12 points dans notre laboratoire de contrôle qualité avant de quitter Dongguan. Nous mesurons le battement sur un mandrin de précision avec un comparateur à cadran de 0,001 mm—s'il indique plus de 0,005 mm TIR, nous le rejetons et le retravaillons. Nous vérifions le parallélisme des mors avec une MMT à 20°C, validons la course du cylindre pneumatique à 6 bars, et testons 100 cycles d'ouverture-fermeture sous charge. Le rapport final comprend un graphique imprimé du battement à 3 positions le long de la longueur du mors.
Nous testons également le passage de barre avec une jauge à broche go/no-go pour confirmer que la barre de 26 mm passe librement. Pour des tailles d'alésage personnalisées—par exemple 32 mm ou 40 mm—nous usinons la chemise selon votre dessin et la vérifions avec la même jauge. Chaque mandrin est expédié avec un certificat d'étalonnage qui liste les valeurs mesurées, le numéro de lot de traitement thermique et la date de l'inspection finale.
Si vous avez besoin d'une spécification de battement plus stricte, nous pouvons rectifier les mors à 0,003 mm TIR, mais cela ajoute 3 jours au délai. Pour 99 % des travaux de tour automatique, 0,005 mm est suffisant—cela maintient une tolérance de ±0,01 mm sur les pièces tournées sans problème.
Spécifications importantes pour l'intégration de votre machine
Paramètre
Valeur
Matériau du corps
Acier AISI 4140 pré-trempé
Matériau des mors
Acier allié 8620, cémenté
Chemise du passage de barre
Acier à roulement 52100, remplaçable
Plage de préhension
3 mm – 42 mm (barres rondes)
Diamètre du passage de barre
26 mm standard (jusqu'à 40 mm sur mesure)
Force de serrage
12 kN à 6 bars de pression d'air
Dureté (glissières de mors)
HRC 58-62, profondeur de cémentation 0,8 mm
Battement (TIR)
0,005 mm à la zone de préhension
Finition de surface
Ra 0,4 µm sur les faces de contact
Vitesse maximale
6 000 tr/min (équilibré G2.5)
Délai
7 jours ouvrés (standard), 5 jours (urgent)
MOQ
Sans MOQ—1 pièce acceptée
Toutes les dimensions sont en métrique. Nous pouvons adapter la bride arrière pour s'adapter au nez de broche spécifique de votre tour automatique—envoyez-nous simplement votre dessin de broche ou le modèle de machine. Les montages courants incluent A2-5, A2-6, et plaque arrière plate avec alésage pilote.
Comment commander une version personnalisée pour votre chargeur de barres
Si votre tour automatique utilise un chargeur de barres à magasin, le mandrin standard fonctionne avec une chemise droite. Mais si vous utilisez un chargeur de barres hydrodynamique avec tube de guidage, nous pouvons usiner une entrée conique sur la chemise pour réduire les vibrations. Nous pouvons également ajouter un port de capteur de pression pour surveiller la force de serrage en temps réel—cela nécessite un trou de 2 mm percé à travers le corps et un port fileté M8 sur le capot arrière.
Pour les petits diamètres (moins de 8 mm), nous proposons un adaptateur de pince de précision qui s'insère à l'intérieur du mandrin à 3 mors, vous offrant un système de pinces interchangeables. C'est courant pour les tours suisses traitant des broches de 3 mm à 6 mm. L'adaptateur est rectifié à 0,003 mm de battement et coûte 15 % de plus que le mandrin de base. Pour les barres plus grandes (plus de 42 mm), nous usinons un jeu de mors personnalisé avec un rayon de préhension plus large—le délai s'étend à 10 jours ouvrés.
Nous proposons également une version à ressort pour les machines sans alimentation pneumatique. Elle utilise une barre de tirage mécanique avec un empilement de rondelles Belleville, fournissant la même force de 12 kN mais nécessitant un extracteur manuel ou hydraulique. Indiquez-nous votre méthode d'actionnement lors de l'envoi de la demande, et nous recommanderons la variante appropriée.
Pour les paramètres de coupe et la sélection d'outils sur votre tour automatique, consultez notre guide de sélection d'outils de coupe CNC pour éviter le broutage et l'usure des outils. Si vous visez des tolérances serrées sur les pièces produites avec ce mandrin, notre guide des tolérances d'usinage CNC explique comment spécifier le GD&T sur vos dessins pour des résultats optimaux.
Questions fréquemment posées
Quelle est votre quantité minimale de commande pour ce mandrin ?
Sans MOQ—nous acceptons une seule pièce pour un prototype ou un essai, et vous bénéficiez du même prix unitaire que pour une commande de 100 pièces.
Pouvez-vous modifier le mandrin pour un nez de broche non standard ?
Oui, nous pouvons usiner toute bride arrière ou alésage pilote pour correspondre à votre tour—envoyez simplement le dessin de la broche ou la marque et le modèle de la machine.
Comment garantissez-vous la qualité avant l'expédition ?
Chaque mandrin est inspecté individuellement avec une MMT et un test de battement, et nous incluons un certificat d'étalonnage signé avec les valeurs mesurées.
Quel est le délai le plus rapide pour une version personnalisée ?
Standard 7 jours ouvrés, 5 jours si vous payez pour un usinage urgent, et 3 jours pour une unité standard en stock.
Obtenez un devis ferme sous 12 heures
Envoyez-nous votre dessin (STEP, PDF, ou même une esquisse à la main) à sc@bquq.com, et nous répondrons avec un devis ferme—matériau, temps d'usinage, traitement thermique et coût d'expédition—sous 12 heures ouvrées. Pour les demandes urgentes, contactez-nous sur WhatsApp au +86 13713157787. Nous sommes une entreprise de fabrication de précision basée en Chine, avec 20 ans d'expérience en usinage CNC, et nous ne facturons pas de supplément pour les petites commandes.
Incluez votre type de broche, le diamètre de barre et le temps de cycle prévu dans l'e-mail. Nous confirmerons que le mandrin s'adapte à votre machine et recommanderons la configuration de mors appropriée. Sans MOQ, sans frais de conception, sans obligation—juste une réponse directe sur le prix et la livraison.