Ce que ce mandrin de serrage type 46 fait réellement pour votre broche Il s‘agit d‘un mandrin de serrage poli miroir type 46 pour tour automatique usiné CNC, conçu pour les tours
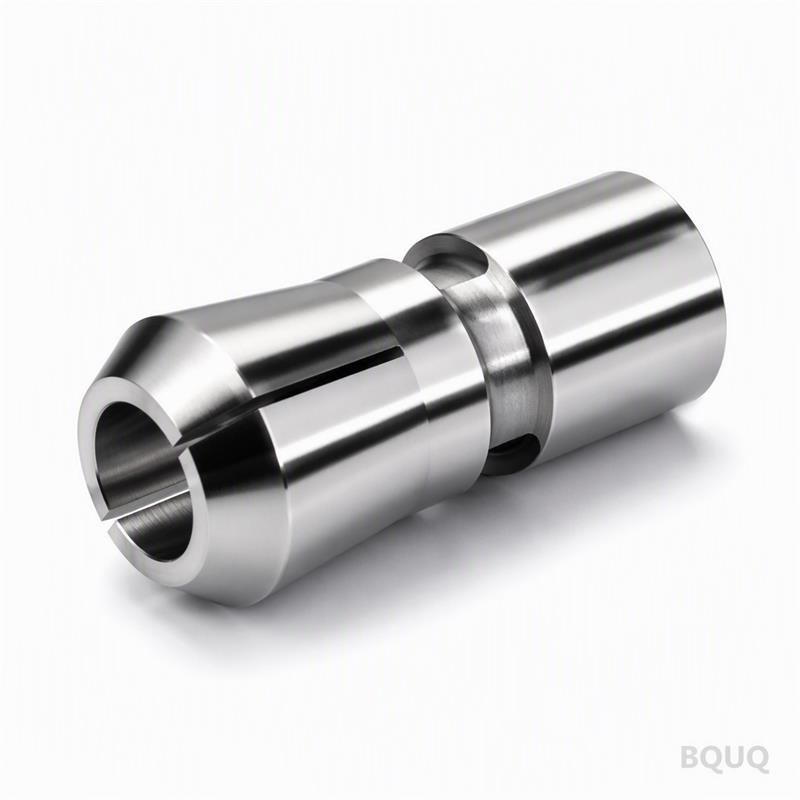
BQUQ Mandrin de serrage poli miroir type 46 pour tour automatique usiné CNC
Ce que ce mandrin de serrage type 46 fait réellement pour votre broche Il s'agit d'un mandrin de serrage poli miroir type 46 pour tour automatique usiné CNC, conçu pour les tours automatiques et les
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce que ce mandrin de serrage type 46 fait réellement pour votre broche
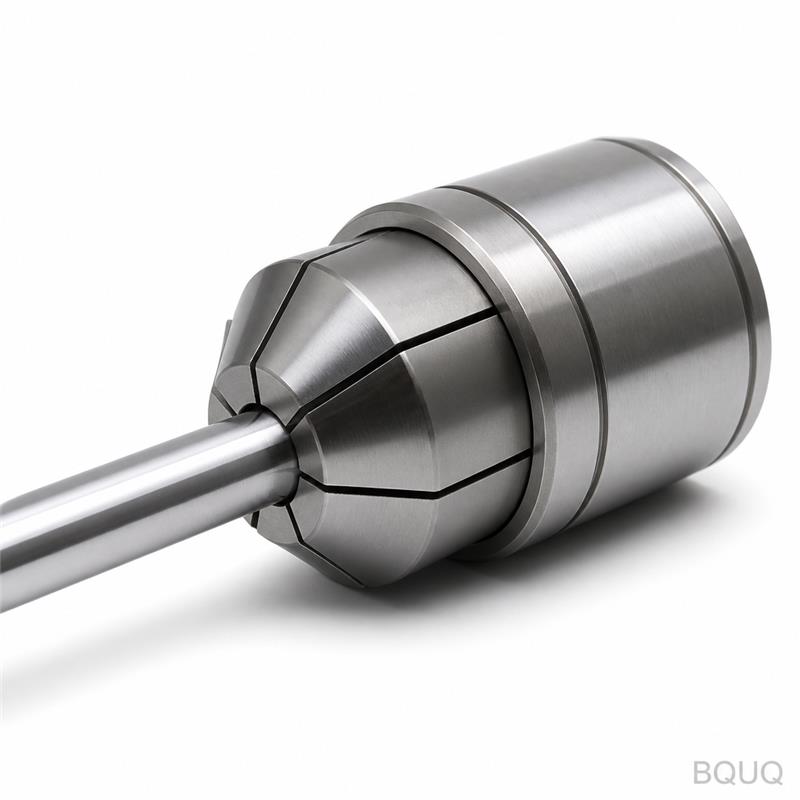
Il s'agit d'un mandrin de serrage poli miroir type 46 pour tour automatique usiné CNC, conçu pour les tours automatiques et les centres de tournage suisses utilisant le cône de la série 46. L'avantage concret est la constance du serrage : nous maintenons un faux-rond concentrique à 0,005 mm TIR ou mieux, ce qui signifie que le diamètre de votre pièce usinée reste dans une tolérance de ±0,01 mm sur l'ensemble d'une série de production. La dureté est de 58-60 HRC après traitement thermique, de sorte que la surface de serrage résiste à l'usure au-delà de 100 000 cycles sans perte mesurable de force de serrage. Le délai de livraison est de 7 jours pour les tailles standard, et nous expédions depuis notre usine de Dongguan.
Géométrie du cône type 46 : pourquoi il se verrouille sans broutement
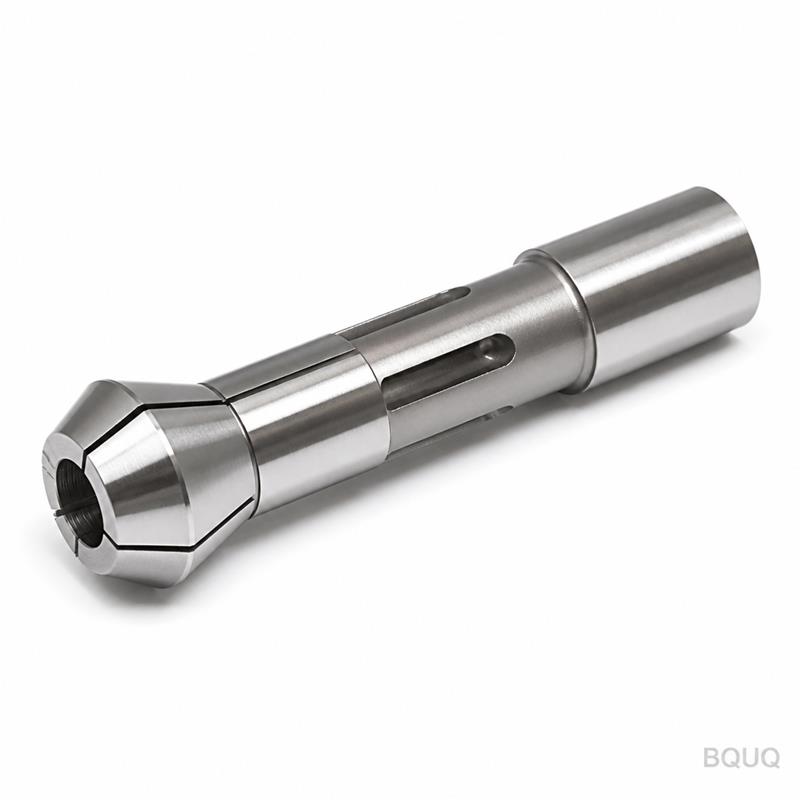
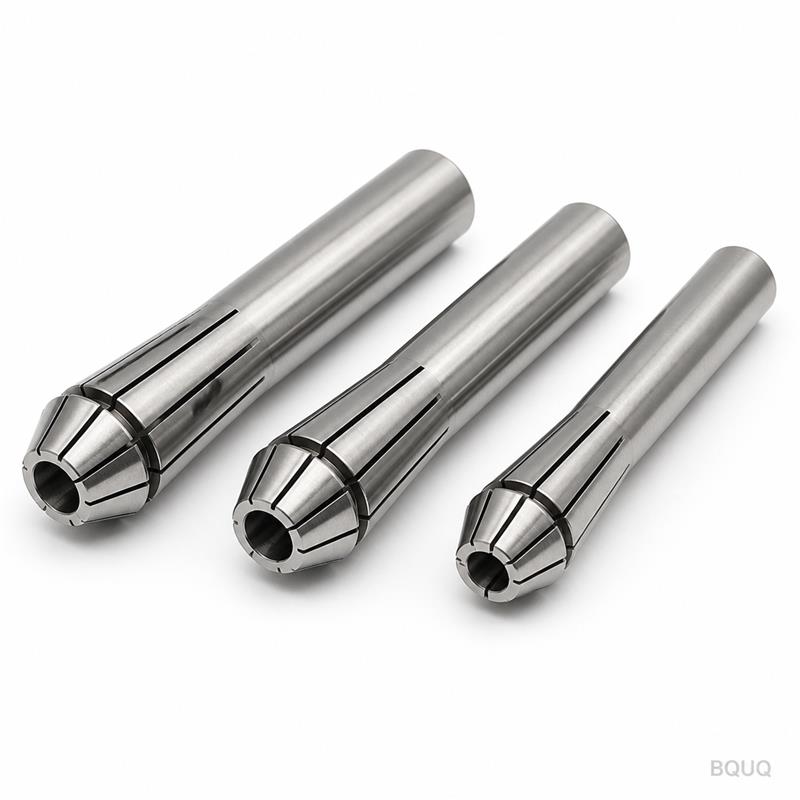
Le mandrin type 46 utilise un angle inclus de 16 degrés sur le cône de fermeture, ce qui est plus raide que le cône de 8 degrés d'un mandrin ER. Cet angle raide convertit la force axiale de la barre de tirage en force de serrage radiale à un rapport d'environ 3,2:1, vous offrant une rigidité de serrage élevée sans nécessiter une pression de barre de tirage extrême. Notre mandrin de serrage poli miroir type 46 pour tour automatique usiné CNC est découpé dans un seul bloc d'acier allié 42CrMo, non soudé ni brasé. Le motif de fentes—trois fentes complètes et trois fentes de décharge—est découpé au fil après traitement thermique pour éviter toute déformation. Chaque bord de fente est ébavuré à un rayon de 0,05 mm, de sorte que les tubes à paroi mince (jusqu'à 0,5 mm d'épaisseur de paroi) ne s'effondrent pas lors du serrage.
Poli miroir : l'état de surface qui empêche le glissement de la pièce
Nous polissons l'alésage et la surface de serrage à Ra 0,1 µm, ce qui constitue un fini miroir. Pourquoi cela importe-t-il pour un mandrin ? Une surface plus rugueuse (Ra 0,8 µm, typique des mandrins rectifiés) crée un micro-verrouillage avec la pièce, mais elle crée également des micro-rayures qui se transfèrent à votre pièce finie. Le poli miroir élimine ces rayures et augmente en réalité le coefficient de frottement sur les barres lisses—l'acier trempé sur l'acier trempé à Ra 0,1 µm adhère mieux que les surfaces rectifiées car la surface de contact est plus grande. Vous obtenez un fini poli sur vos pièces tournées sans polissage secondaire. Pour ce produit spécifique, le poli miroir n'est pas cosmétique ; c'est une exigence fonctionnelle pour l'usinage à grande vitesse de 6 000 à 8 000 tr/min où le glissement est la principale cause de rebut.
Matériaux et traitement thermique que nous utilisons pour le mandrin type 46
Le matériau de base est le 42CrMo (équivalent AISI 4140), dégazé sous vide pour éliminer les inclusions. Nous usinons grossièrement le corps du mandrin, puis nous effectuons un traitement thermique dans un four de trempe scellé jusqu'à 58-60 HRC, suivi d'un double revenu à 180°C pour soulager les contraintes. Après le traitement thermique, nous rectifions le cône et l'alésage sur une rectifieuse interne CNC avec une meule CBN. Le poli miroir est appliqué selon un processus en deux étapes : d'abord une pâte de diamant de 9 µm, puis une pâte de diamant de 3 µm sur une meule en feutre. C'est le même processus utilisé pour les composants de moules optiques. Chaque mandrin est inspecté par magnétoscopie après rectification pour détecter toute microfissure provenant du cycle de traitement thermique—les pièces rejetées sont mises au rebut, non retravaillées.
Inspection avant chaque expédition : faux-rond, dureté et profil de surface
Nous ne procédons pas à un échantillonnage par lots. Chaque mandrin de serrage poli miroir type 46 pour tour automatique usiné CNC passe par une inspection en 3 points avant l'emballage. Premièrement, nous montons le mandrin sur un mandrin d'essai et mesurons le TIR au nez et à 20 mm de profondeur à l'aide d'un comparateur à cadran avec une résolution de 1 µm—la limite acceptable est de 0,005 mm aux deux points. Deuxièmement, nous vérifions la dureté sur un duromètre Rockwell à trois positions autour de la circonférence ; l'écart ne peut pas dépasser 1 HRC. Troisièmement, nous mesurons l'état de surface avec un profilomètre sur l'alésage de serrage et enregistrons la valeur Ra sur le certificat d'inspection. Le certificat est inclus dans la boîte d'expédition, avec les valeurs réellement mesurées, et non un modèle. Si une dimension échoue, le mandrin est marqué d'un colorant rouge et mis au rebut.
Tableau : Spécifications complètes du mandrin de serrage poli miroir type 46 pour tour automatique usiné CNC
Paramètre
Spécification
Type
Type 46 pour tour automatique (cône inclus à 16°)
Matériau
42CrMo (AISI 4140), dégazé sous vide
Dureté
58-60 HRC (double revenu)
Plage de diamètre d'alésage de serrage
Ø3 mm à Ø46 mm (tailles d'alésage personnalisées disponibles)
Faux-rond concentrique (TIR)
≤ 0,005 mm au nez, ≤ 0,008 mm à 20 mm de profondeur
État de surface (alésage de serrage)
Ra 0,1 µm (poli miroir)
Motif de fentes
3 fentes complètes + 3 fentes de décharge, découpe au fil après traitement thermique
Vitesse de rotation maximale recommandée
8 000 tr/min (équilibré)
Délai de livraison
7 jours pour les tailles standard, 15 jours pour un alésage personnalisé
Quantité minimale de commande
Aucune (pièce unique acceptée)
Pays de fabrication
Fabriqué en Chine (usine de Dongguan, 20 ans)
Comment adapter ce mandrin de serrage à la broche de votre tour automatique
Le mandrin type 46 s'adapte aux broches avec un diamètre de nez de 46 mm et un angle de siège de 16 degrés. Avant de commander, mesurez le pas de filetage de votre barre de tirage et la distance entre la face du nez et le début du filetage—nous pouvons fournir un mandrin avec une section filetée plus courte ou plus longue pour correspondre à la course de votre barre de tirage. Si vous effectuez une conversion depuis un mandrin ER, notez que le type 46 offre environ 30 % de force de serrage en plus à la même pression de barre de tirage, mais la course est plus courte. Pour les barres au-dessus de Ø30 mm, nous recommandons un alésage strié (optionnel, sans frais supplémentaires) pour empêcher la rotation sous des charges de coupe lourdes. Nos ingénieurs peuvent confirmer l'adaptation si vous envoyez une photo de votre mandrin actuel et les dimensions du nez de broche. Ce processus de fabrication de précision est couvert dans notre guide des tolérances d'usinage CNC pour référence sur les limites réalisables.
FAQ : Mandrin de serrage poli miroir type 46 pour tour automatique usiné CNC
Quelle est la quantité minimale de commande pour ce mandrin de serrage ?
Aucune quantité minimale—nous acceptons une commande d'une seule pièce pour test, et le prix unitaire reste le même pour une quantité de 1 ou de 100.
Pouvez-vous personnaliser le diamètre d'alésage et la profondeur des fentes pour ma pièce spécifique ?
Oui, nous pouvons découper au fil un alésage personnalisé à votre diamètre exact (tolérance ±0,005 mm) et ajuster la profondeur des fentes pour les pièces à paroi mince ou de forme hexagonale—le délai pour un alésage personnalisé est de 15 jours.
Comment garantissez-vous le faux-rond de 0,005 mm sur chaque unité ?
Nous mesurons le TIR sur un mandrin d'essai individuellement pour chaque mandrin, et le certificat d'inspection avec les valeurs réellement mesurées est expédié avec la pièce.
Quel est le délai réaliste si j'ai besoin d'une commande urgente en raison d'un arrêt de production ?
Pour les tailles standard de type 46, nous pouvons expédier sous 72 heures en urgence (frais supplémentaires de 10 %), et le délai normal est de 7 jours à compter de la confirmation de commande.
Commande et support technique pour votre ligne de fabrication de précision
Pour un devis ferme sous 12 heures, envoyez votre dessin ou une simple note avec le diamètre d'alésage requis et le matériau de la pièce. E-mail sc@bquq.com ou WhatsApp +86 13713157787. Nous répondons pendant les heures de bureau en Chine (GMT+8), ce qui chevauche les matinées de la côte est des États-Unis et les après-midis européens. Si vous sélectionnez des outils de coupe pour les pièces que vous produirez avec ce mandrin, consultez notre guide de sélection des outils de coupe CNC pour éviter les problèmes de déflexion d'outil à des vitesses de broche élevées. Pour la réduction du temps de cycle sur votre tour automatique, notre guide d'optimisation de la programmation CNC couvre les stratégies de trajectoire d'outil qui s'associent bien avec la rigidité élevée de ce système de mandrin. Chaque mandrin est emballé dans du papier sans acide et une boîte doublée de mousse pour éviter la rouille pendant l'expédition. Nous avons exporté vers plus de 40 pays, et notre usine est certifiée ISO 9001:2015. Envoyez votre dessin aujourd'hui, et nous confirmerons l'angle du cône, la taille du filetage et le diamètre de l'alésage sous un jour ouvrable.