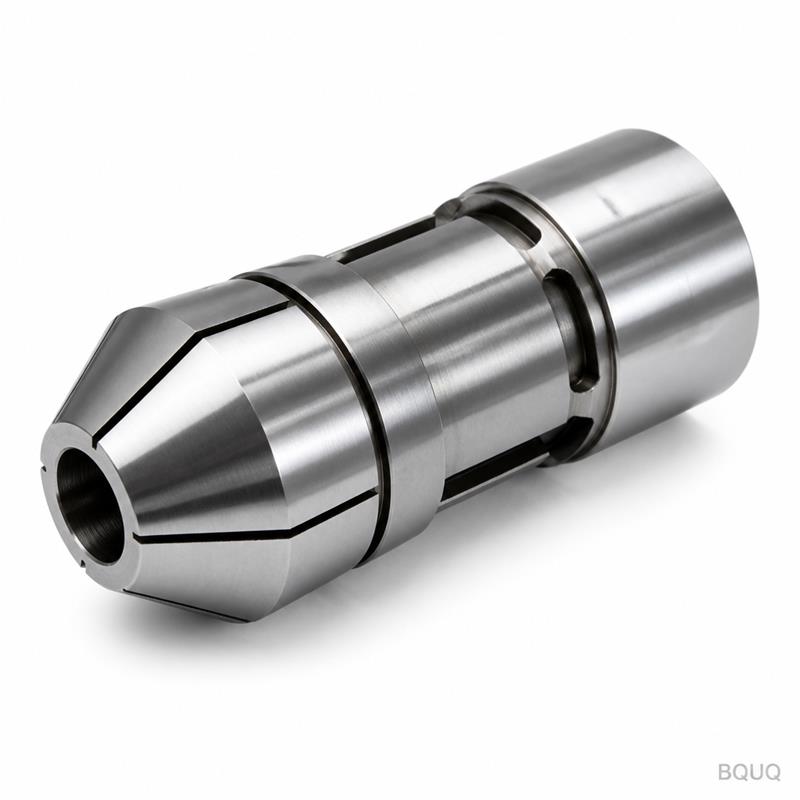
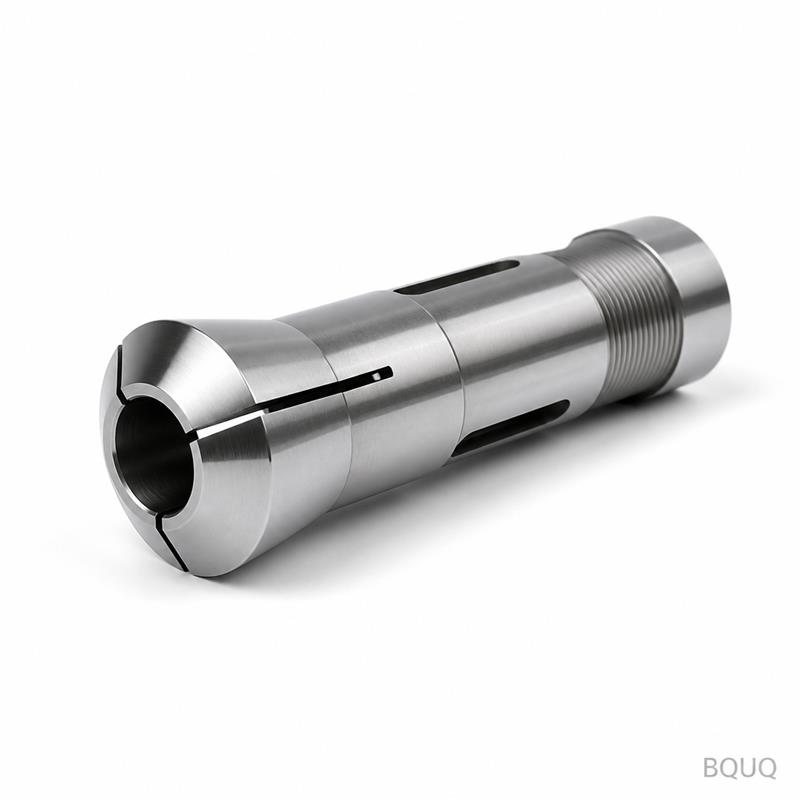
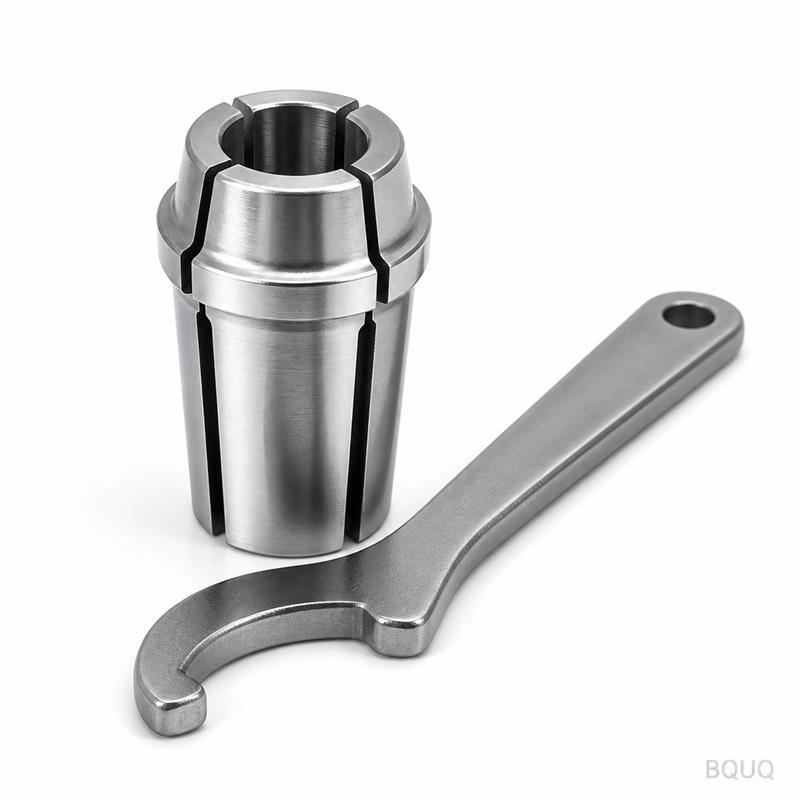
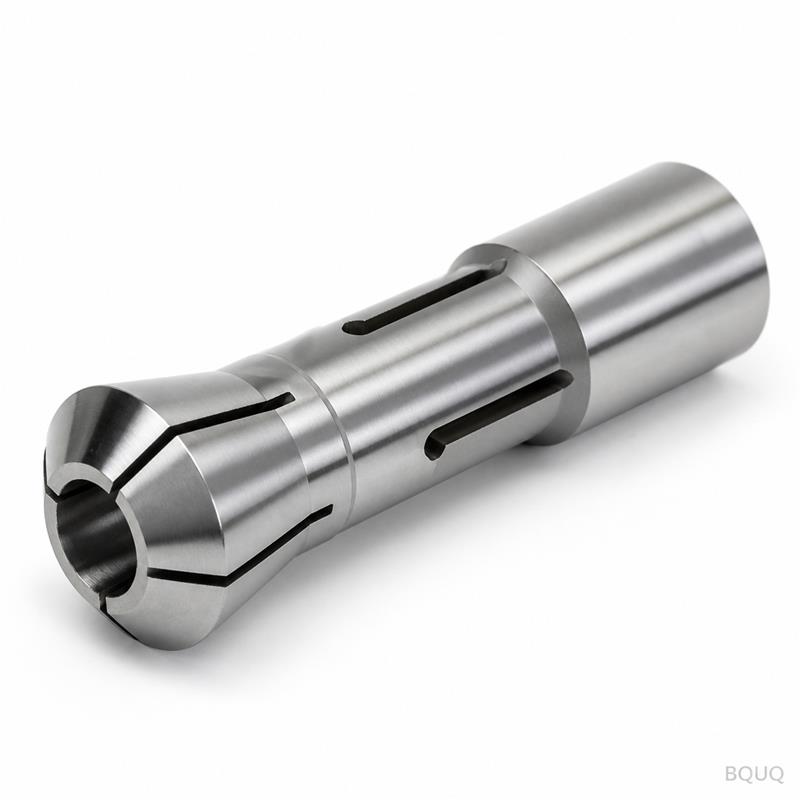
Ce mandrin de pince à alésage rond type 50 pour tour automatique, usiné CNC, est conçu pour l‘usinage à grand volume de barres rondes. Vous bénéficiez d‘un faux-rond garanti de 0,
BQUQ Mandrin de Pince à Alésage Rond Type 50 pour Tour Automatique Usiné CNC
Ce mandrin de pince à alésage rond type 50 pour tour automatique, usiné CNC, est conçu pour l'usinage à grand volume de barres rondes. Vous bénéficiez d'un faux-rond garanti de ≤0,008 mm, d'une dureté
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce mandrin de pince à alésage rond type 50 pour tour automatique, usiné CNC, est conçu pour l'usinage à grand volume de barres rondes. Vous bénéficiez d'un faux-rond garanti de ≤0,008 mm, d'une dureté de HRC 58-60 et d'un état de surface de Ra 0,4 µm, ce qui se traduit directement par une durée de vie d'outil prolongée et des diamètres de pièces constants sur votre tour suisse ou votre décolleteuse automatique. Nous expédions depuis notre usine de Dongguan sous 7 à 10 jours, et nous acceptons les commandes à l'unité car nous savons que les travaux de prototypage et de réparation ne peuvent pas attendre.
Comment les pinces à alésage rond type 50 saisissent la pièce sans déformation
La géométrie de type 50 utilise un alésage entièrement circulaire avec des fentes longitudinales découpées par électroérosion à fil, et non par fraisage. Cela crée 12 segments de préhension indépendants qui se rétractent radialement lorsqu'ils sont tirés dans le cône du mandrin. Contrairement aux pinces en acier fendu, l'action à ressort ici est usinée dans le corps, et non ajoutée comme composant séparé. Le résultat est une force de serrage uniforme sur toute la circonférence—aucune déformation hexagonale sur le laiton ou l'aluminium tendres. Pour une barre de 20 mm, nous maintenons le diamètre de serrage à ±0,005 mm, afin que vos doigts d'avance et vos bagues de guidage restent alignés.
Sélection des matériaux et traitement thermique pour plus de 10 000 cycles
Nous partons de 20CrMnTi ou d'acier à ressort 65Mn, selon le diamètre de votre barre et l'épaisseur de paroi. Pour les alésages de moins de 30 mm, nous utilisons du 65Mn car il offre une meilleure récupération élastique après des millions de cycles d'ouverture-fermeture. Pour les alésages plus grands, le 20CrMnTi est cémenté à une profondeur de 0,8-1,2 mm. Le processus de durcissement est contrôlé dans un four sous vide pour prévenir la décarburation et l'écaillage de surface. La dureté finale est fixée à HRC 58-60, ni plus douce, ni plus dure. Si nous dépassons HRC 62, la pince devient cassante ; en dessous de HRC 55, elle use prématurément votre bague de guidage. C'est un équilibre de fabrication de précision, pas une approximation.
Finition de l'alésage : rodé, pas seulement rectifié
Après le traitement thermique, l'alésage rond est rectifié sans centre à une tolérance de diamètre H6. Ensuite, nous rodons l'alésage pour obtenir une finition miroir de Ra 0,4 µm. Pourquoi roder ? La rectification laisse une couche de surface déchirée et étirée qui provoque des micro-soudures sur les pièces en acier inoxydable. Le rodage élimine cette couche et crée un motif croisé qui retient un mince film d'huile de coupe. Votre barre glisse et sort en douceur, réduisant le temps de cycle jusqu'à 15 % lors de nos propres essais sur un Citizen L20. Nous chanfreinons également l'entrée de l'alésage à 30° pour empêcher la barre de s'accrocher sur le bord.
Inspection avant chaque expédition : faux-rond, dureté et force de traction
Chaque pince individuelle, et non un échantillon de lot, est vérifiée sur un comparateur TIR avec une barre étalon calibrée. Nous enregistrons trois valeurs sur le certificat de contrôle : la concentricité au nez, la concentricité à 50 mm de profondeur et la force de traction axiale en Newtons. La dureté est vérifiée avec un duromètre Rockwell portable sur la surface du cône, et non sur l'alésage. Nous effectuons également un test d'ouverture-fermeture de 100 cycles sur un mandrin pneumatique pour confirmer que les segments à ressort reviennent à leur position d'origine exacte. Si le faux-rond dépasse 0,008 mm, la pince est mise au rebut—pas de reprise, pas de déclassement en stock « qualité B ».
Compatibilité et dimensions de montage pour les tours automatiques courants
Cette pince suit le cône standard de type 50 (1:10) et le filetage (M30 x 1,5) utilisés sur la plupart des tours automatiques japonais et coréens. Vérifiez la marque de votre machine : Citizen, Tsugami, Star, Hanwha et Nomura acceptent tous ce profil. La longueur totale est de 80 mm et la longueur du filetage est de 12 mm. Si vous avez un tube de tirage personnalisé, nous pouvons modifier la longueur du filetage ou ajouter un épaulement de butée arrière avec un délai supplémentaire de 2 jours. Envoyez-nous votre dessin de pince actuel, et nous vérifierons l'angle du cône avec notre comparateur optique avant de couper tout acier.
Traitements de surface pour la prévention de la rouille et la lubrification
La finition standard est un revêtement d'oxyde noir qui offre une résistance de base à la corrosion pendant l'expédition. Pour les environnements d'usinage avec lubrification abondante, nous recommandons notre revêtement optionnel en nitrure de titane (TiN) sur l'alésage et le cône. Le TiN ajoute une dureté de 2 200 HV sur la surface et réduit le coefficient de frottement à 0,4, ce qui signifie moins de collage-glissement sur l'aluminium et les plastiques. Nous proposons également une finition phosphate mate qui absorbe mieux le lubrifiant, idéale pour les bagues de guidage avec alimentation en huile. Chaque option est appliquée après la rectification finale, afin que l'épaisseur du revêtement n'affecte pas la tolérance H6 de l'alésage.
Remplacement et réparation : nous re-rectifions vos pinces usées
Lorsque votre pince de type 50 existante perd sa prise après une utilisation intensive, ne la jetez pas. Nous pouvons re-rectifier l'alésage à la taille standard suivante (par exemple, de 20,0 mm à 20,5 mm) et re-roder la surface à Ra 0,4 µm à nouveau. Ce service coûte environ 40 % du prix d'une pince neuve et prend 5 jours ouvrables. Nous inspectons également le cône pour détecter l'usure ; si le cône est endommagé au-delà de 0,01 mm, nous refusons la réparation car il ne se positionnera pas correctement dans votre mandrin. Envoyez-nous une photo du cône et de l'alésage, et nous vous dirons sous 24 heures s'il est récupérable.
| Paramètre | Spécification | |-----------|---------------| | Nom du produit | Mandrin de pince à alésage rond type 50 pour tour automatique, usiné CNC | | Tailles d'alésage disponibles | 3 mm à 42 mm (personnalisé jusqu'à 50 mm) | | Options de matériaux | Acier à ressort 65Mn, acier cémenté 20CrMnTi | | Dureté | HRC 58-60 (noyau), HRC 60-62 (surface pour 20CrMnTi) | | Tolérance d'alésage | H6 (par exemple, Ø20,000/+0,013 mm) | | État de surface (alésage) | Ra 0,4 µm (rodé) | | Faux-rond (TIR) | ≤0,008 mm au nez, ≤0,012 mm à 50 mm de profondeur | | Angle du cône | 1:10 (type 50 standard) | | Taille du filetage | M30 x 1,5 (filetages personnalisés disponibles) | | Longueur totale | 80 mm ±0,1 mm | | Délai de livraison | 7-10 jours pour les tailles standard, 15 jours pour les personnalisées | | MOQ | Pas de MOQ (pièce unique acceptée) | | Pays d'origine | Fabriqué en Chine, usine de Dongguan (ISO 9001:2015) |
Quelle est votre quantité minimale de commande (MOQ) ?
Nous n'avons pas de MOQ—vous pouvez commander une seule pince pour une réparation ou un lot de prototypage, et le prix unitaire reste le même que pour 100 pièces.
Pouvez-vous usiner une taille d'alésage personnalisée ou un filetage non standard ?
Oui, nous pouvons produire toute taille d'alésage de 3 mm à 50 mm et modifier le type ou la longueur du filetage, mais les alésages personnalisés nécessitent un délai de 15 jours pour la configuration supplémentaire d'électroérosion à fil et de rodage.
Comment garantissez-vous que le faux-rond reste dans les 0,008 mm après l'expédition ?
Nous emballons chaque pince dans un tube en plastique avec mousse et utilisons un insert d'expédition dédié qui empêche les segments de se comprimer pendant le transport, afin que le faux-rond calibré soit préservé à son arrivée dans votre atelier.
Quel est le délai typique pour une commande répétée de tailles standard ?
Pour les pinces de type 50 standard dans les tailles de 10 mm à 30 mm, nous expédions sous 7 jours car nous gardons des ébauches forgées et des ébauches durcies en stock dans notre usine de Dongguan.
Avant de finaliser votre configuration d'outillage, consultez notre guide de sélection d'outils de coupe CNC pour assortir l'alésage de la pince à votre vitesse d'avance et à votre pression de liquide de refroidissement. Si vous optimisez le temps de cycle, notre guide d'optimisation de programmation CNC explique comment les stratégies de trajectoire d'outil affectent les longueurs de sortie de barre. Et si vous concevez une nouvelle pièce, consultez notre guide des tolérances d'usinage CNC pour vous assurer que votre spécification de diamètre de barre est réaliste pour ce type de pince.
Envoyez-nous votre dessin ou votre numéro de pièce de pince actuel pour un devis ferme sous 12 heures. E-mail sc@bquq.com ou WhatsApp +86 13713157787. Nous confirmerons le cône, la taille de l'alésage et l'option de revêtement avant de couper tout acier.