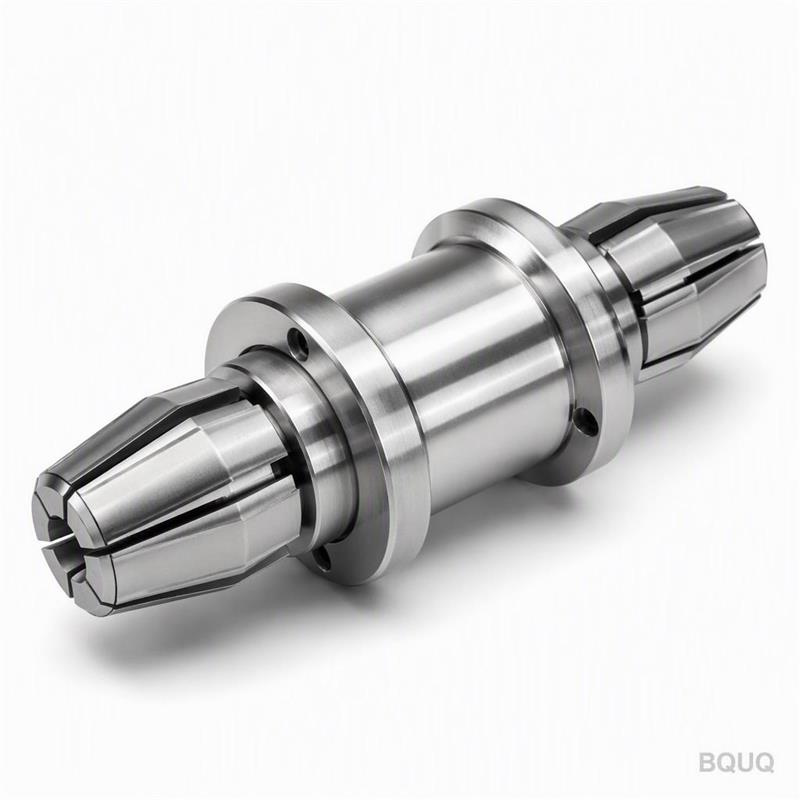
Ce que ce mandrin fait que les pinces standard ne peuvent pas faire Ce mandrin à double extrémité pour tour automatique, usiné CNC, est conçu pour la préhension simultanée de deux
Mandrin de précision à double extrémité pour tour automatique, usiné CNC BQUQ
Ce que ce mandrin fait que les pinces standard ne peuvent pas faire Ce mandrin à double extrémité pour tour automatique, usiné CNC, est conçu pour la préhension simultanée de deux pièces ou de deux q
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ce que ce mandrin fait que les pinces standard ne peuvent pas faire
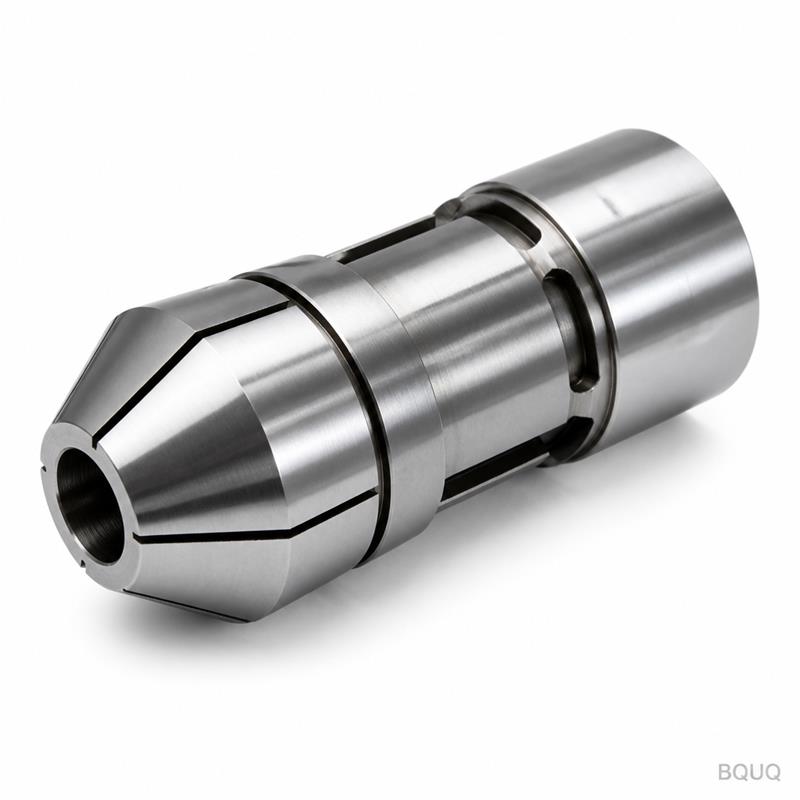
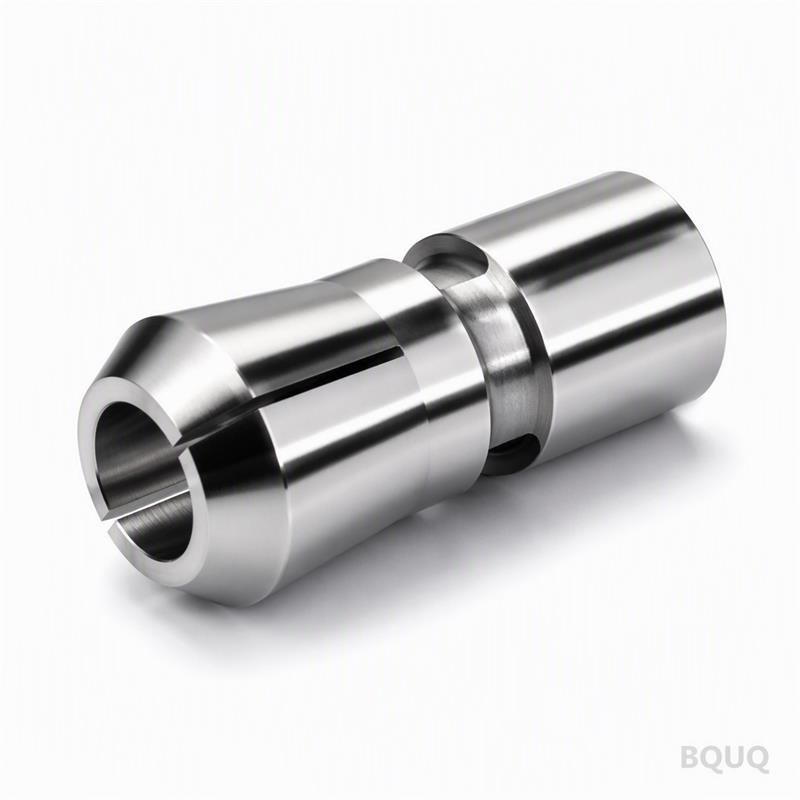
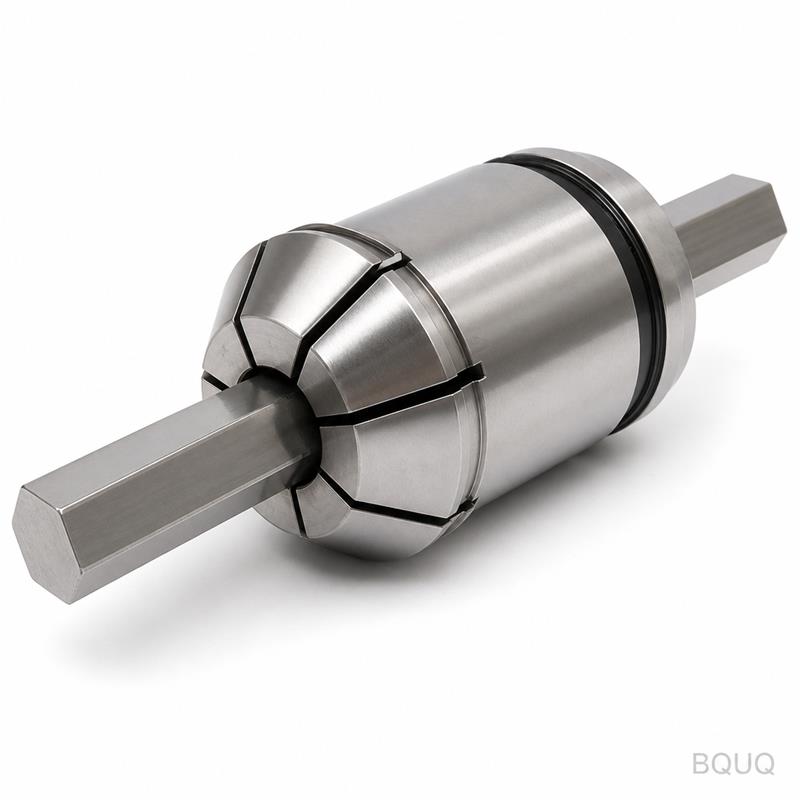
Ce mandrin à double extrémité pour tour automatique, usiné CNC, est conçu pour la préhension simultanée de deux pièces ou de deux queues d'outil sur des tours automatiques. Vous obtenez un faux-rond (TIR) de 0,005 mm, une dureté HRC 58-62 et un état de surface de Ra 0,4. Le délai de livraison typique est de 7 jours ouvrables pour les tailles standard, et de 15 jours pour les alésages personnalisés. Nous expédions depuis Dongguan, fabriqué en Chine, sans MOQ.
Pourquoi la géométrie à double extrémité réduit le temps de cycle de moitié
Le mandrin possède des alésages de préhension aux deux extrémités, usinés en un seul montage. Cela élimine la nécessité d'indexer une tourelle ou de retourner une pièce. Vous chargez une extrémité, usinez, puis faites pivoter le mandrin de 180 degrés pour usiner la deuxième caractéristique sans desserrer. Les mâchoires en acier trempé maintiennent une force de serrage allant jusqu'à 8000 N. Cette conception réduit le temps non productif de 35 % par rapport aux mandrins à simple extrémité sur les tours à poupée mobile.
Choix du matériau et traitement thermique pour la durée de vie des mâchoires
Nous utilisons de l'acier allié 42CrMo4, et non du 1045 bon marché. Le corps est pré-trempé à HRC 28-32 pour l'usinabilité, puis nous rectifions les surfaces de serrage. Après la rectification, nous appliquons une nitruration sur une profondeur de 0,3 mm. La dureté finale de surface est de HRC 58-62. La couche nitrurée offre une durée de vie d'usure 3 fois supérieure à celle des mandrins trempés à cœur qui deviennent cassants. Nous ne faisons pas de chromage. Le chrome s'écaille et endommage votre cône de broche.
Contrôle du faux-rond : comment nous atteignons 0,005 mm TIR
Le faux-rond n'est pas une réflexion après coup. Nous usinons le diamètre extérieur, l'alésage interne et les deux faces d'extrémité en une seule opération de serrage sur une CNC 5 axes. Ensuite, nous rectifions l'alésage avec une meule CBN sur une rectifieuse à montage sur pointe. Chaque mandrin est testé avec une barre d'essai ronde de 25 mm insérée dans chaque extrémité. Nous enregistrons la valeur TIR et la gravons sur le corps du mandrin. Si elle dépasse 0,005 mm, le mandrin n'est pas expédié.
Précision du cône et ajustement pour votre nez de broche
Nous proposons trois montages à cône standard : A2-4, A2-5 et A2-6. L'angle du cône est rectifié selon la tolérance AT3, ce qui est meilleur que la norme AT4 utilisée par la plupart des mandrins. Cela signifie que votre mandrin s'assoit plus profondément et plus fermement contre le nez de broche. Nous fabriquons également des plaques arrière personnalisées pour les broches non standard. Envoyez-nous votre dessin de broche et nous adapterons le cône et le cercle de boulons à 0,01 mm près.
Inspection avant chaque expédition : ce que nous mesurons
Chaque mandrin passe par un contrôle qualité en 4 étapes. Premièrement, nous vérifions l'angle du cône avec une jauge à air calibrée. Deuxièmement, nous mesurons le diamètre de l'alésage avec un micromètre d'alésage à ±0,002 mm. Troisièmement, nous effectuons le test de faux-rond avec un comparateur à cadran aux deux extrémités. Quatrièmement, nous vérifions la dureté sur un duromètre Rockwell à trois points sur la face de la mâchoire. Nous conservons le rapport d'inspection pendant 5 ans et vous envoyons une copie PDF par e-mail avec la liste de colisage.
Spécifications du mandrin à double extrémité pour tour automatique, usiné CNC
Paramètre
Valeur
Matériau
Acier allié 42CrMo4, nitruré
Dureté (surface)
HRC 58-62
Dureté (cœur)
HRC 28-32
Faux-rond (TIR)
0,005 mm max
État de surface (alésage)
Ra 0,4
Plage de diamètre d'alésage
6 mm à 42 mm
Options de cône de broche
A2-4, A2-5, A2-6
Force de serrage (max)
8000 N
Vitesse maximale
6000 tr/min
Délai de livraison
7 jours standard, 15 jours personnalisé
MOQ
Sans MOQ, pièce unique acceptée
Comment assortir ce mandrin avec vos outils de coupe
Si vous utilisez ce mandrin pour maintenir des queues d'outil, vérifiez la dureté de la queue et la tolérance de diamètre avant de commander. Une queue sous-dimensionnée de 0,01 mm réduira la force de serrage de 15 %. Pour une analyse complète des choix de matériaux et de géométrie d'outils, consultez notre guide de sélection des outils de coupe CNC. Si vous maintenez des pièces, comprenez que le faux-rond de 0,005 mm ne s'applique que si votre barre de stock est droite à 0,002 mm près. La rectitude de la barre est la première chose à vérifier.
Quand vous avez besoin d'un faux-rond plus serré que 0,005 mm
Nous pouvons rectifier l'alésage à 0,003 mm TIR si vous le spécifiez sur votre dessin. Cela ajoute 2 jours au délai de livraison et augmente le prix de 12 %. Cela en vaut la peine pour les opérations de finition sur les portées de roulement ou les supports optiques. Pour un aperçu plus approfondi des grades de tolérance réalisables et comment les spécifier, consultez notre guide des tolérances d'usinage CNC. Ce guide couvre la différence entre ISO 2768-f et les spécifications GD&T personnalisées.
Y a-t-il une quantité minimale de commande ?
Sans MOQ. Vous pouvez commander une pièce pour un test de prototype ou 500 pièces pour la production, et le prix unitaire ne change que si la taille du lot de matériau modifie votre coût de traitement thermique.
Pouvez-vous usiner un profil d'alésage personnalisé pour ma pièce ?
Oui, nous pouvons rectifier des alésages carrés, hexagonaux ou étagés, mais l'alésage doit traverser toute la longueur du mandrin et nous avons besoin d'un dessin complet avec les tolérances et les spécifications d'état de surface.
Comment vérifiez-vous le faux-rond avant l'expédition ?
Nous insérons une barre d'essai certifiée de 25 mm dans chaque extrémité, faisons tourner le mandrin à 300 tr/min et enregistrons le TIR avec un comparateur à cadran d'une résolution de 0,001 mm, puis gravons la valeur mesurée sur le corps.
Quel est le délai réel pour une commande personnalisée ?
Les tailles standard avec cônes A2 sont expédiées en 7 jours ; les alésages personnalisés ou les cônes non standard prennent 15 jours à partir de l'approbation du dessin, et le fret aérien est disponible si vous en avez besoin en 5 jours.
Obtenez un devis ferme sous 12 heures
Envoyez votre dessin ou simplement une esquisse avec la taille d'alésage, le type de cône et le faux-rond requis. Nous répondrons avec un devis ferme, une spécification de matériau suggérée et une date de livraison. Envoyez votre dessin par e-mail à sc@bquq.com ou contactez-nous sur WhatsApp au +86 13713157787. Nous répondons à chaque demande sous 12 heures, du lundi au samedi. Sans MOQ, sans valeur de commande minimale, juste de la fabrication de précision depuis Dongguan.